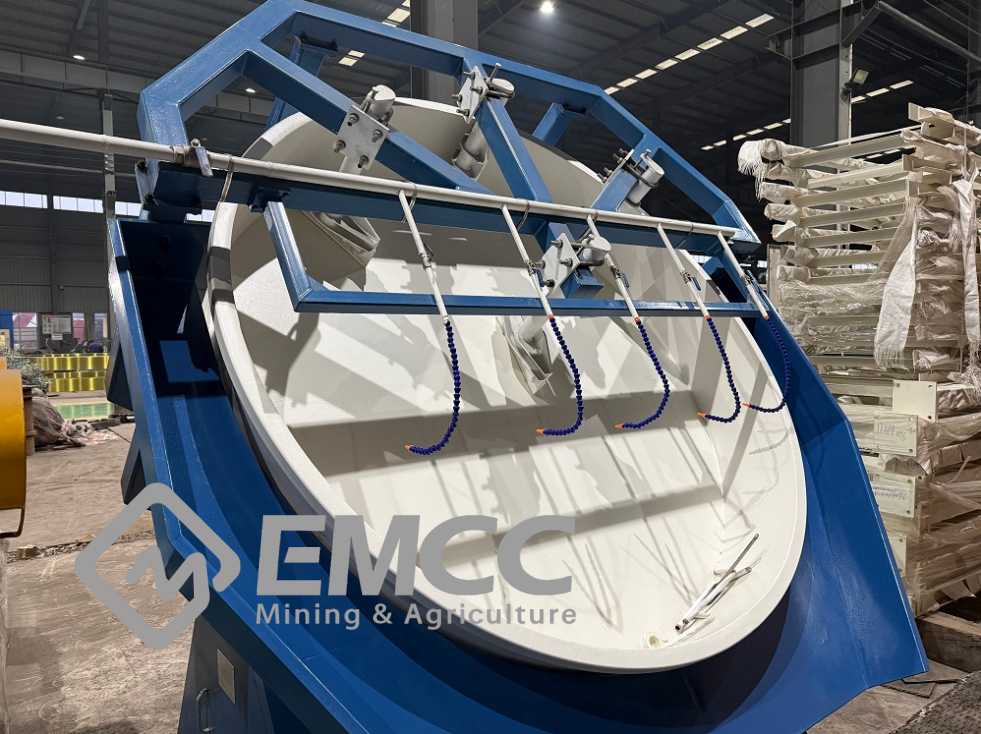


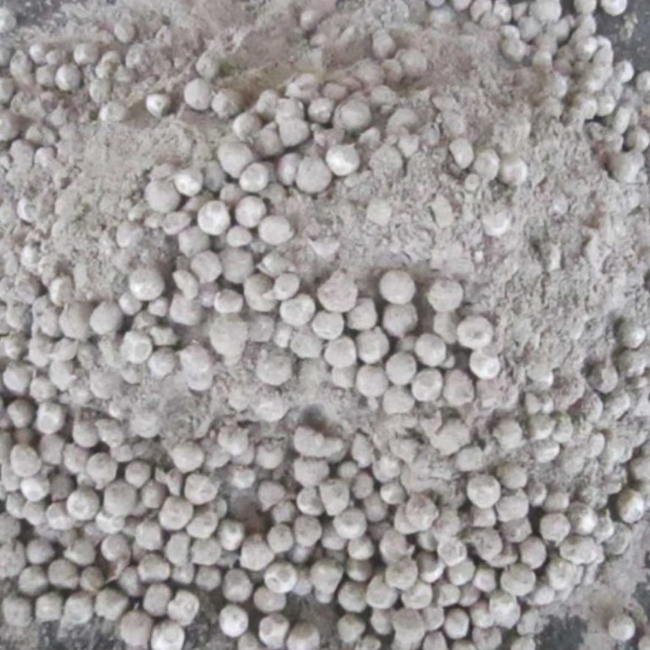
В производстве удобрений, химической переработке и металлургии дисковый гранулятор (тарельчатый гранулятор) работает за счёт плавного перекатывания, преобразуя мелкие порошки в однородные сферические гранулы. Однако, когда материал налипает на дно диска или боковые стенки, это создаёт серьёзную эксплуатационную проблему: образуются мёртвые зоны, резко возрастает энергопотребление, а качество гранул ухудшается.
Решение проблемы налипания материала требует сочетания механической калибровки, регулировки поверхностного трения и оптимизации подачи связующего.
Ниже приведено техническое руководство по диагностике и устранению проблем налипания в дисковом грануляторе.
Что вызывает налипание материала?
Адгезия материала возникает, когда капиллярные силы притяжения и вязкое сопротивление преодолевают кинетическую энергию, создаваемую вращающейся тарелкой. Основные причины включают:
- Чрезмерная или неравномерная влажность: добавление слишком большого количества жидкого связующего — или использование низконапорных форсунок, которые подают крупные капли жидкости, — превращает мелкий порошок в плотные грязевые корки.
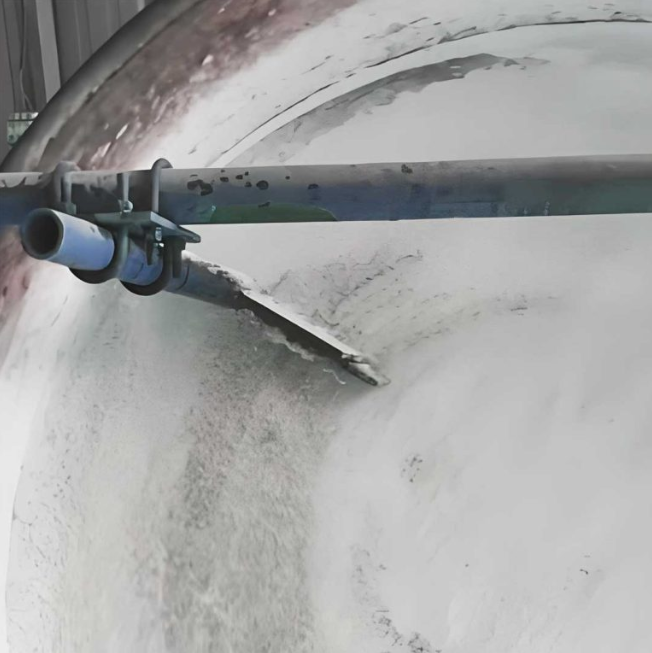
- Неправильная установка скребков: изношенные, смещённые или слишком далеко разнесённые скребковые ножи не срезают нарост, позволяя слоям влажной корки затвердевать на тарелке.
- Высокая вязкость материала: исходные порошки с высоким содержанием растворимых солей, крахмалов или органических связующих становятся липкими при контакте с водой или теплом трения.
- Плохое состояние футеровки диска: гладкие необлицованные поверхности из углеродистой стали позволяют липким материалам прикрепляться непосредственно к металлической стенке.
Практические решения для предотвращения налипания
1.Оптимизируйте зазор и выравнивание скребка
Механический скребок — ваша первая линия защиты. Он поддерживает тонкий однородный защитный базовый слой, одновременно срезая избыточный нарост.
Зазор: отрегулируйте зазор скребкового ножа до 3–6 мм от футеровки диска. Зазор шире 10 мм позволяет толстым коркам накапливаться и затвердевать.
Материал скребка: замените стандартные скребки из углеродистой стали на скребки с твердосплавными напайками или полиуретановые/гибкие ножи, чтобы снизить трение и повысить стойкость кромки.
2. Используйте антиадгезионную тарелку диска
Изменение поверхностной энергии тарелки предотвращает прилипание липких соединений непосредственно к металлической конструкции.
Тарелка из нержавеющей стали: для абразивных или коррозионно-агрессивных материалов полированная нержавеющая сталь 304/316 минимизирует химическое связывание.
3. Улучшите распыление и место подачи жидкости
Размер капель напрямую влияет на кинетику распределения жидкости в слое на тарелке.
Качество распыления: замените форсунки с открытой трубой или грубым распылением на пневматические форсунки с распылением под давлением, обеспечивающие мелкодисперсный туман (размер капель 50–200 мкм).
Зона подачи: направляйте струю жидкости на верхнюю зону каскада (положение с 10 до 11 часов при вращении по часовой стрелке). Никогда не распыляйте жидкость непосредственно на открытый металл диска или вблизи разгрузочного борта.
4. Внедрите предварительное увлажнение на предыдущем этапе
Подача абсолютно сухого порошка на влажную тарелку диска создаёт локальные влажные пятна, которые мгновенно прилипают к поверхности.
Решение: установите смеситель на предыдущем этапе. Предварительная подготовка сырья с использованием 60–70 % необходимой жидкой влаги создаёт микрозародыши до попадания на диск, обеспечивая равномерное поглощение влаги и устраняя прилипание влажных пятен.
5.Перекалибруйте скорость (об/мин) и угол наклона
Увеличение кинетической энергии слоя помогает материалу естественным образом очищать поверхность тарелки.
Наклон диска: поддерживайте угол наклона от 45° до 55°. Слишком малый наклон (< 40°) увеличивает время пребывания и вес слоя, прижимая влажный порошок к днищу тарелки.
Скорость вращения: убедитесь, что рабочая скорость диска установлена на 60–75 % критической скорости. Недостаточная скорость вращения позволяет порошку статически скользить по дну, ускоряя образование корки.